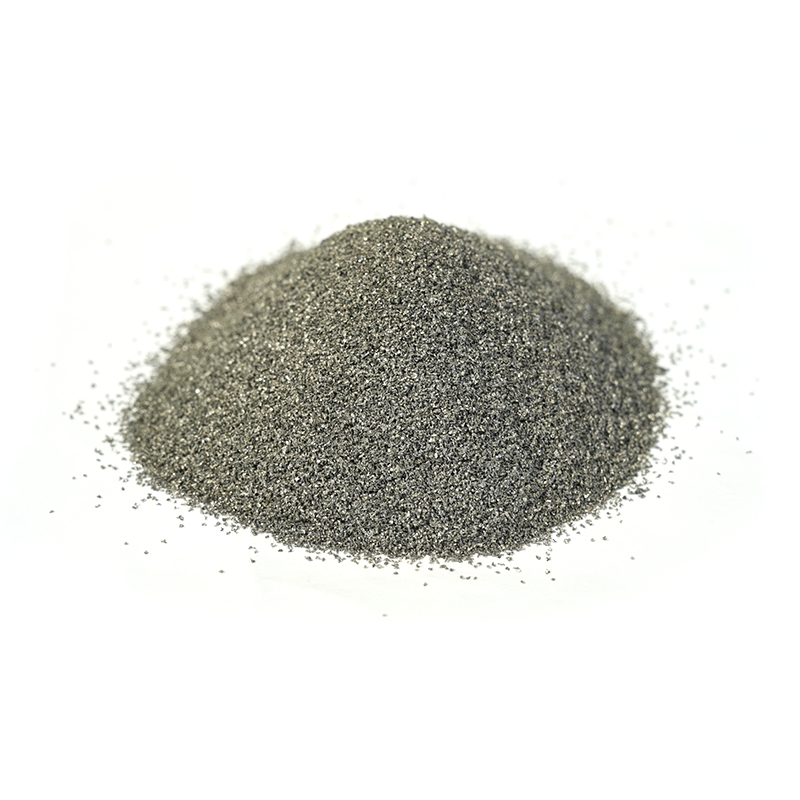

La polvere per la produzione additiva sembra semplice da lontano: particelle metalliche fini, una tramoggia, una piastra di costruzione e una parte finita. Da vicino, è un materiale tecnico attentamente controllato. La forma delle particelle, la distribuzione dimensionale, il contenuto di ossigeno, la chimica e la coerenza tra lotti sono tutti fattori che influiscono sul fatto che una costruzione funzioni senza intoppi o si trasformi in un esperimento costoso.
Nel nostro lavoro con le polveri di leghe e l’ingegneria delle superfici, le conversazioni più utili raramente riguardano un’unica polvere “migliore”. Riguardano l'idoneità: ciò di cui il processo ha bisogno, ciò che la parte deve sopravvivere e ciò che il fornitore di polvere può fornire in modo ripetibile. Se desideri un aggiornamento più ampio sui tipi e sulla selezione delle polveri di lega, il nostro guida della polvere di lega cammina attraverso le nozioni di base. Questo articolo si avvicina alle domande di tutti i giorni: cosa deve fare la polvere all'interno di una stampante, perché due polveri con la stessa chimica possono comportarsi in modo diverso e come scegliere un grado senza specificarlo eccessivamente.
Cosa rende una buona polvere per la produzione additiva?
Una buona polvere per la produzione additiva deve fare molto di più che contenere la giusta composizione chimica. Nella fusione laser del letto di polvere o nella fusione del fascio di elettroni, un dispositivo di rivestimento distribuisce uno strato sottile sull'area di costruzione. Lo strato deve essere uniforme, poco compatto e privo di agglomerati. La polvere quindi assorbe energia, si scioglie e si solidifica rapidamente. Qualsiasi incoerenza nello strato può diventare porosità, mancanza di fusione o difetto superficiale.
Ecco perché la specifica della polvere non è solo un certificato chimico. Combina il grado della lega, la distribuzione delle dimensioni delle particelle, la morfologia, la densità apparente, la densità del rubinetto, il comportamento del flusso, il contenuto di ossigeno, l'umidità e il controllo della contaminazione. Una polvere che funziona bene in una torcia di rivestimento potrebbe non essere adatta per una stampante a strato sottile e una polvere che stampa magnificamente in una macchina potrebbe avere difficoltà in un'altra con un dispositivo di rivestimento, spot laser o spessore dello strato diverso.
Come vengono prodotte le polveri metalliche per la produzione additiva
La maggior parte delle polveri metalliche per la produzione additiva iniziano con la fusione e l'atomizzazione. L'atomizzazione del gas è comune per le leghe reattive e di alto valore perché può produrre particelle arrotondate con chimica superficiale controllata, sebbene il risultato dipenda ancora dal design dell'ugello, dal flusso di gas, dal surriscaldamento della fusione e dalla velocità di raffreddamento. L'atomizzazione dell'acqua è spesso più economica e tende a produrre particelle irregolari; questi possono adattarsi al getto del legante, alla pressatura o ad altri percorsi in cui i requisiti di flusso e imballaggio differiscono. La sferoidizzazione al plasma può arrotondare le materie prime irregolari, ma aumenta i costi e di solito è riservata ai casi in cui la morfologia è abbastanza importante da giustificarla.
Il metodo di produzione modella la personalità della polvere. La polvere atomizzata in gas ha spesso un buon flusso e un'elevata densità di impaccamento, ma può contenere particelle satelliti e parti fini che necessitano di controllo. La polvere atomizzata con acqua può avere una superficie più ruvida e un maggiore assorbimento di ossigeno. Il punto non è classificare i metodi in astratto. Si tratta di abbinare il percorso di produzione della polvere al processo, alla lega e ai criteri di accettazione che contano per la parte finale.
Le principali famiglie di polveri di leghe
Diverse famiglie di leghe risolvono problemi diversi. Il rapido confronto riportato di seguito è un punto di partenza per discussioni tecniche, non un sostituto dei test di qualificazione.
| Famiglia delle polveri | Punti di forza tipici | Direzione d'uso comune | Osservazioni sulla selezione |
|---|---|---|---|
| A base di nichel e nichel-cobalto | Resistenza alla corrosione, resistenza alle alte temperature, buona tenacità in molti gradi | Parti calde, apparecchiature chimiche, protezione da usura e corrosione | Controllo dell'ossigeno, sensibilità al cracking, consistenza chimica |
| A base di cobalto | Resistenza all'usura, durezza a caldo, resistenza alla corrosione | Parti di valvole, componenti di pompe, rivestimenti duri, superfici soggette a usura | Bilancio del carbonio e del boruro, duttilità, risposta alla lavorazione |
| A base di ferro e acciaio | Conveniente, ampia gamma di proprietà, utile temprabilità | Parti industriali, attrezzature, riparazioni, componenti strutturali | Controllo del carbonio, raccolta dell'ossigeno, distorsione dopo la lavorazione |
| A base di rame | Elevata conduttività termica ed elettrica | Parti di scambio termico, contatti elettrici, componenti ad induzione | Riflettività laser, finestra di processo, rischio di porosità |
| Titanio e alluminio | Bassa densità, resistenza alla corrosione, buon rapporto resistenza/peso | Strutture leggere, parti aerospaziali, mediche e di trasporto | Reattività, controllo dell'ossido, sicurezza nella manipolazione delle polveri |
| Polveri rinforzate con carburo | Elevata durezza e resistenza all'abrasione | Parti soggette ad usura, superfici di taglio e foratura, strati protettivi | Uniformità del rinforzo, compromesso di tenacità, compatibilità di processo |
Le polveri a base di nichel sono spesso la prima scelta quando una parte deve combinare resistenza al calore e resistenza alla corrosione. Le qualità al nichel-cobalto spingono verso temperature più elevate o servizi più impegnativi, ma richiedono anche una finestra di processo più ampia. Una polvere metallica a base di nichel può essere un punto di partenza pratico sia per la produzione additiva che per il lavoro di superficie avanzato, a condizione che la qualità, la dimensione del taglio e il livello di ossigeno siano concordati rispetto al processo effettivo.
 Polveri metalliche a base di nichel per riporti duri e produzione additiva Polveri di leghe a matrice di nichel con durezza e resistenza alla corrosione selezionabili per riporti duri, spruzzo termico, rivestimenti, metallurgia delle polveri e stampa 3D. Visualizza il prodotto →
Le polveri a base di cobalto sono un tipo diverso di strumento. Riguardano meno la struttura generica e più l'usura, la durezza a caldo e la resistenza al contatto aggressivo. In pratica, ciò li rende rilevanti per le sedi delle valvole, le parti della pompa, i rivestimenti duri e altre superfici dove l'abrasione è il nemico. L’equilibrio tra carbonio, formatori di carburo e tenacità della matrice è importante, soprattutto quando la stessa lega può essere utilizzata per una parte stampata e per un rivestimento.
 Polveri di leghe a base di cobalto per servizio antiusura e ad alta temperatura Polveri di leghe dure a predominanza di cobalto con Cr e W per sedi di valvole, matrici di estrusione e rivestimenti che richiedono resistenza all'usura, alla corrosione e all'ossidazione ad alta temperatura. Visualizza il prodotto →
Le polveri a base di ferro offrono un'ampia gamma di proprietà e spesso una posizione di costo più favorevole. Le polveri a base di rame sono interessanti per compiti termici ed elettrici, ma la loro riflettività e conduttività termica possono rendere meno tollerante la lavorazione laser. Le polveri di titanio e alluminio richiedono un'atmosfera attenta e un controllo di manipolazione a causa della reattività e della sensibilità agli ossidi. Nessuna di queste famiglie è universalmente “migliore”; la scelta giusta segue la modalità di fallimento che stai cercando di prevenire.
Proprietà della polvere che determinano la qualità di stampa
Quando una costruzione fallisce, la polvere non è sempre la causa, ma spesso è parte della storia. Queste sono le caratteristiche che vale la pena rivedere prima di una prova o di un rilascio in produzione:
- Distribuzione granulometrica: Le particelle fini possono migliorare i dettagli della superficie ma aumentare la difficoltà di flusso e l'assorbimento di ossigeno. I tagli grossolani possono diffondersi bene ma possono ridurre la risoluzione o l'efficienza di fusione.
- Morfologia: Le particelle arrotondate solitamente scorrono e si compattano meglio. Le particelle irregolari possono essere utili in altri processi ma possono formare ponti o diffondersi in modo non uniforme in un sistema di rivestimento.
- Flusso e densità di impaccamento: Un buon flusso aiuta a formare uno strato uniforme. La densità apparente e quella di colata influenzano la quantità di materiale disponibile in un dato volume di strato.
- Ossigeno e umidità: Entrambi possono influenzare la bagnatura, la porosità e la chimica finale. Il limite accettabile dipende dalla lega e dal processo, quindi non dovrebbe essere applicato un unico numero ovunque.
- Satelliti e agglomerati: Piccole particelle fuse con quelle più grandi possono disturbare la diffusione e creare difetti locali. La loro presenza dovrebbe essere misurata, non giudicata solo a occhio.
- Contaminazione e tracciabilità: La polvere deve essere tracciabile per lotto, conservata correttamente e controllata per eventuali materiali estranei. Una buona documentazione fa parte della prestazione del materiale.
Polvere adatta al processo
La fusione laser del letto di polvere richiede solitamente un taglio relativamente fine, spesso nell'intervallo 15–45 µm a seconda della macchina e dello spessore dello strato. La fusione con fascio di elettroni tende a utilizzare polvere più grossolana perché il processo e l'ambiente del vuoto si comportano diversamente. La deposizione diretta di energia spesso utilizza un taglio più ampio, a volte intorno a 45–150 µm, perché la polvere viene alimentata attraverso un ugello anziché distribuita come un letto sottile. Il getto di legante può tollerare nuovamente diverse morfologie e distribuzioni dimensionali. Questi intervalli sono punti di partenza, non specifiche universali.
È anche qui che la terminologia può diventare fuorviante. Una polvere di rivestimento laser non è automaticamente una polvere di produzione additiva per una macchina a letto di polvere. I due processi condividono l'interesse per una polvere pulita e scorrevole, ma non richiedono lo stesso taglio delle particelle o lo stesso comportamento di fusione. Nella deposizione diretta di energia e nel rivestimento laser, l'alimentazione costante e il comportamento stabile del bagno di fusione spesso contano più della dimensione delle particelle più fini possibili.
 Polveri di rivestimento laser per strati superficiali resistenti all'usura Polveri di leghe a base di nichel, cobalto e ferro selezionate per il rivestimento laser, che offrono strati densi e a bassa diluizione per alberi, valvole, viti e superfici soggette a usura. Visualizza il prodotto →
Una regola utile è qualificare la polvere rispetto al processo, non solo rispetto a una pagina di catalogo. Costruisci una piccola matrice di prova, ispeziona la polvere prima e dopo l'uso e confronta i risultati con i requisiti della parte. Se una qualità funziona in una torcia di verniciatura ma non in una stampante, non è una contraddizione. È la prova che è la finestra del processo, e non solo la chimica, a svolgere il lavoro.
Riutilizzo, manipolazione e controllo qualità
Il riutilizzo delle polveri è comune nella produzione additiva, ma non è una semplice decisione di “rabboccare e continuare”. L'esposizione termica e la manipolazione ripetute possono modificare la distribuzione delle dimensioni delle particelle, il contenuto di ossigeno, la morfologia e il comportamento del flusso. Alcune leghe tollerano bene il riutilizzo entro un periodo convalidato; altri necessitano di limiti più severi o di aggiornamenti più frequenti. L'approccio giusto è misurare ciò che cambia e stabilire un limite che protegga la parte, piuttosto che fare affidamento su un numero fisso di cicli che potrebbero non adattarsi all'operazione.
Gestire le cose altrettanto. L'accumulo di umidità, la contaminazione incrociata, una setacciatura inadeguata e una conservazione inadeguata possono annullare una buona specifica in entrata. Un piano pratico di qualità solitamente include controlli dei lotti in entrata, controlli di stoccaggio, registrazioni di setacci e miscele, campionamenti periodici e una decisione chiara su quando la polvere non è più adatta alla composizione prevista. Questi passaggi non sono burocrazia; sono il modo in cui un fornitore di polveri e un produttore evitano che un processo vada alla deriva.
Una pratica lista di controllo per la selezione
Prima di richiedere un preventivo o impegnarsi in una produzione, è utile tradurre l'applicazione in un linguaggio semplice. La lista di controllo seguente è un buon punto di partenza:
- Definire la modalità di guasto dominante: usura, corrosione, calore, fatica, conduttività o una combinazione.
- Confermare il processo e la macchina, compresi lo spessore dello strato, il tipo di dispositivo di rivestimento e l'atmosfera.
- Specificare il grado della lega in base allo standard, ove possibile, e indicare eventuali proprietà che non possono essere compromesse.
- Concordare la distribuzione delle dimensioni delle particelle e il metodo di prova, non solo un intervallo nominale.
- Imposta i limiti per ossigeno, umidità, flusso e contaminazione in base al processo e al rischio della parte.
- Chiedi come verranno gestiti la tracciabilità, l'imballaggio e lo stoccaggio del lotto.
- Pianificare una costruzione di qualificazione con ispezioni sufficienti per rivelare problemi di diffusione, porosità e chimica.
- Decidi la politica di riutilizzo prima dell'inizio della produzione, inclusa la frequenza di campionamento e le regole di aggiornamento.
Dalle specifiche delle polveri alla realtà produttiva
Il nostro team lavora dal lato materiale di questo problema. Produciamo polveri di leghe, applichiamo processi di rivestimento e rivestimento e realizziamo parti personalizzate resistenti all'usura come rulli, alberi e boccole. Questa combinazione è utile perché il comportamento della polvere non si ferma alla tramoggia. Continua con l'alimentazione, la fusione, l'incollaggio, la finitura e il servizio. Un voto che appare buono su un certificato deve comunque sopravvivere al processo reale.
Tale esperienza non sostituisce il lavoro di qualificazione del cliente, e non dovrebbe. Aiuta ad abbreviare la conversazione. Invece di chiedere solo “polvere per la produzione additiva”, possiamo discutere insieme della lega, del taglio delle particelle, del limite di ossigeno, del processo e della modalità di guasto. Di solito è qui che iniziano le specifiche pratiche: non con l'affermazione più ampia possibile, ma con una chiara comprensione di cosa deve fare la polvere, come verrà gestita e quali prove dimostreranno che è pronta per la produzione.