
La polvere di lega a base di cobalto raramente riceve molta attenzione finché una parte non smette di funzionare. Nel corso degli anni lo abbiamo visto salvare le sedi delle valvole che venivano sostituite ogni pochi mesi, mantenere in vita gli stantuffi delle pompe negli impianti chimici e trattenere la superficie dei rulli caldi e abrasivi per molto tempo dopo che i materiali più morbidi si erano arresi. Se stai decidendo se una lega di cobalto è adatta alla tua applicazione, questa guida illustra cos'è effettivamente la polvere, quali famiglie contano nella pratica, come è prodotta e come scegliere un grado senza pagare per proprietà che non utilizzerai mai.
Cos'è in realtà la polvere di lega a base di cobalto
Polvere di lega a base di cobalto è una materia prima metallica in cui il cobalto costituisce la base della chimica, contribuendo solitamente tra il 40% e il 65% del peso totale. Tutto il resto viene aggiunto deliberatamente, elemento per elemento, per svolgere un lavoro specifico. Il cromo, normalmente dal 20% al 30%, costruisce lo strato protettivo di ossido che resiste all'ossidazione e alla corrosione a caldo. Il tungsteno e il molibdeno aumentano la resistenza a caldo e si combinano con il carbonio per formare particelle di carburo duro. Il carbonio è effettivamente il quadrante della durezza: un livello di carbonio più elevato produce più carburo, maggiore resistenza all'usura e meno duttilità. Il nichel migliora la tenacità e la stabilità termica, mentre il silicio, il boro e il ferro sono presenti in quantità minori per regolare il comportamento di fusione e i costi.
Esiste anche una ragione metallurgica per cui queste leghe si comportano in modo così diverso dalle polveri a base di nichel o ferro. Il cobalto cambia la struttura cristallina con la temperatura e la sua bassa energia di faglia di impilamento gli consente di incrudirsi sotto contatto strisciante. Il risultato pratico è un'insolita resistenza al grippaggio, alla cavitazione e all'usura metallo su metallo, che è esattamente il tipo di danno che distrugge una superficie di tenuta anche quando la durezza complessiva di una parte sembra perfettamente adeguata sulla carta.
Tipi principali e cosa fa bene ciascuno
La famiglia del cobalto è ampia e i nomi dei gradi da soli dicono molto poco. È molto più utile classificare le polveri in base al lavoro che dovrebbero svolgere.
| Famiglia | Tipici elementi di lega | Gamma di durezza | Più adatto a |
|---|---|---|---|
| Co-Cr-W-C | 25-30% Cr, 4-15% W, 0,5-3% C | 38-52 HRC | Forte abrasione e scorrimento metallo su metallo alla temperatura |
| Co-Cr-Mo | 27-30% Cr, 5-7% Mo, a basso tenore di carbonio | 25-35 HRC | Corrosione più calore, dove la tolleranza agli urti è importante |
| Co-Cr-W-Ni | Cr e W con 5-15% Ni | 30-45 HRC | Resistenza all'usura laddove le fessurazioni rappresentano un vero problema |
| Co-Ni-Cr-W | Ni elevato, Cr e W moderati | 25-40 HRC | Durezza a caldo combinata con migliore tenacità |
| Co-Cr-W-C con aggiunta di carburo | Carburo miscelato nella matrice di cobalto | 50-60 HRC e oltre | Taglienti e condizioni abrasive estreme |
La durezza, però, è solo un numero. Una lega di cobalto da 50 HRC con una frazione pesante di carburo può essere una scelta sbagliata per una superficie resistente agli urti, mentre una lega più morbida e tenace può durare molto più a lungo. Prima di consigliare un prodotto chimico, di solito chiediamo come si presenta il guasto sulla parte danneggiata, perché questa singola domanda fa risparmiare più denaro di qualsiasi scheda tecnica.
 Polvere di lega a base di cobalto per servizio antiusura e ad alta temperatura Polvere di cobalto-cromo-tungsteno per saldatura sovrapposta, saldatura a spruzzo e componenti ad alta temperatura; molteplici gradi e gamme di durezza supportano le decisioni su usura, corrosione e impatto. Visualizza il prodotto →
Perché queste leghe sopravvivono a condizioni difficili
La reputazione delle leghe di cobalto si basa su una combinazione di proprietà che raramente compaiono insieme in un unico materiale.
- Durezza a caldo: queste leghe mantengono una durezza utile fino a circa 600-800 gradi Celsius, motivo per cui sono comuni nelle applicazioni di formatura a caldo e di valvole.
- Resistenza all'abrasione e all'usura adesiva: le superfici in cobalto resistono alla saldatura su una controfaccia, quindi le coppie scorrevoli durano notevolmente più a lungo.
- Resistenza all’erosione da cavitazione: pompe, eliche e componenti idraulici traggono vantaggio da questo più che dalla durezza grezza.
- Resistenza all'ossidazione e alla solforazione: lo strato di ossido ricco di cromo protegge la superficie negli ambienti dei forni e dei fumi.
- Resistenza alla corrosione: le prestazioni variano a seconda dei prodotti chimici, ma i gradi di cobalto-cromo gestiscono bene molti acidi, cloruri e flussi di processo.
- Comportamento di adesione: le polveri di cobalto bagnano facilmente i substrati di acciaio, conferendo al rivestimento e alla saldatura a spruzzo un legame metallurgico affidabile.
I compromessi sono ugualmente reali. Il cobalto è un metallo costoso, la lavorazione di un deposito a base di cobalto è un lavoro lento e un processo scarsamente controllato può diluire il rivestimento con il ferro dal substrato fino a far scomparire le proprietà per le quali hai pagato. Queste leghe guadagnano il loro costo in luoghi specifici, non ovunque.
Come viene prodotta la polvere e cosa controllare
La maggior parte delle polveri di leghe a base di cobalto oggi viene prodotta mediante atomizzazione del gas. La carica viene fusa, spesso sotto vuoto o in un'atmosfera inerte, in modo che gli elementi reattivi come il cromo non vadano persi a causa dell'ossidazione, e il flusso liquido viene suddiviso da un getto di gas ad alta pressione in goccioline fini che si solidificano in particelle quasi sferiche. La polvere sferica scorre in modo uniforme attraverso una testa di rivestimento o una pistola a spruzzo e produce un deposito più denso rispetto al materiale frantumato irregolare.
La dimensione delle particelle corrisponde al processo che intendi eseguire:
- Circa da 15 a 45 micron per rivestimento laser e produzione additiva, dove sono necessari strati sottili e tracce lisce.
- Circa da 45 a 106 micron per la spruzzatura di combustibile ad ossigeno e plasma ad alta velocità.
- Circa da 53 a 150 micron per la saldatura ad arco trasferito al plasma e a spruzzo ossiacetilenica, dove prevalgono velocità di avanzamento più elevate.
Quando arriva una consegna i numeri da leggere con attenzione sono l'analisi chimica, la granulometria con valori D10, D50 e D90, il contenuto di ossigeno, la densità apparente e di rubinetto, la portata, la morfologia delle particelle, il livello dei satelliti e la porosità. Una polvere che soddisfa le specifiche chimiche ma trasporta un elevato contenuto di ossigeno o un'ampia diffusione delle dimensioni causerà porosità e depositi incoerenti e nessuna abilità dell'operatore potrà compensare completamente ciò.
Mettere la polvere sulla parte
L'applicazione della polvere è il punto in cui iniziano la maggior parte dei problemi di rivestimento e la scelta del processo modella tutto a valle. Il rivestimento laser produce una traccia sottile e precisa con una diluizione molto bassa e una piccola zona influenzata dal calore, adatta alle superfici di tenuta, ai perni degli alberi e alle riparazioni localizzate. La spruzzatura di carburante con ossigeno ad alta velocità fornisce rivestimenti densi e a basso contenuto di ossido su aree più grandi ed è popolare per rulli e aste idrauliche. La saldatura a spruzzo ossiacetilenica rimane un percorso affidabile per depositi più spessi su sedi di valvole e parti simili, mentre l'arco trasferito al plasma offre tassi di deposito elevati per una protezione dall'usura pesante.
Qualunque sia il metodo, i controlli sono simili: temperatura di preriscaldamento, velocità di alimentazione della polvere, velocità di spostamento, sovrapposizione dei cingoli e diluizione. Sbagliare questi errori si manifesta in seguito come screpolature, scheggiature o un rivestimento che semplicemente si consuma più velocemente del previsto.
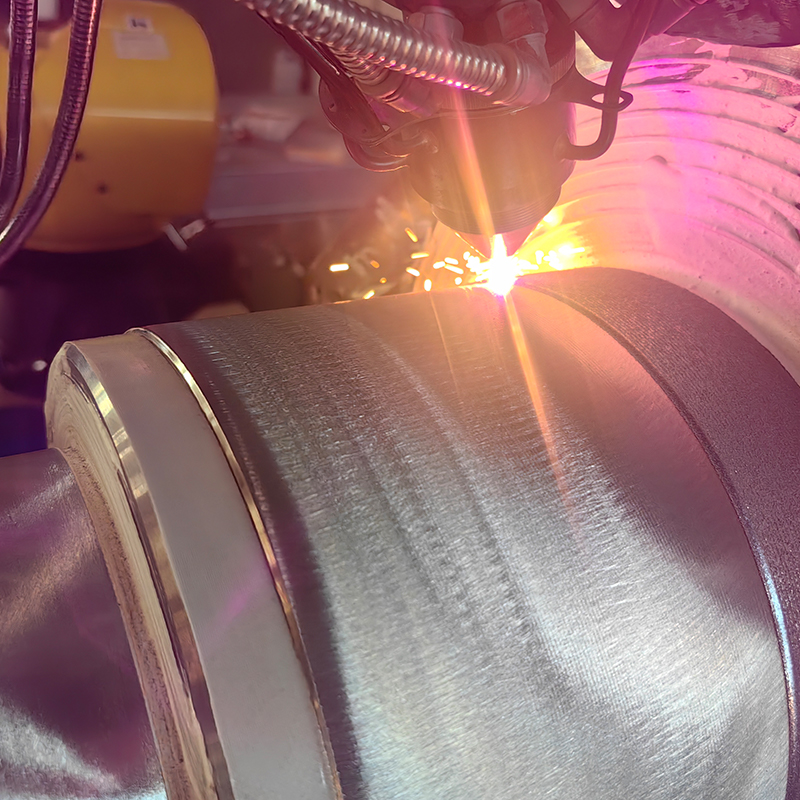 Servizio di rivestimento laser per la modifica della superficie e la riparazione dei componenti Servizio di rivestimento laser per rulli, viti o pistoni usurati e per la modifica della superficie; il legame metallurgico migliora l'usura, la corrosione, il calore, l'ossidazione o le proprietà elettriche. Visualizza il prodotto →
Dal rivestimento al componente finito
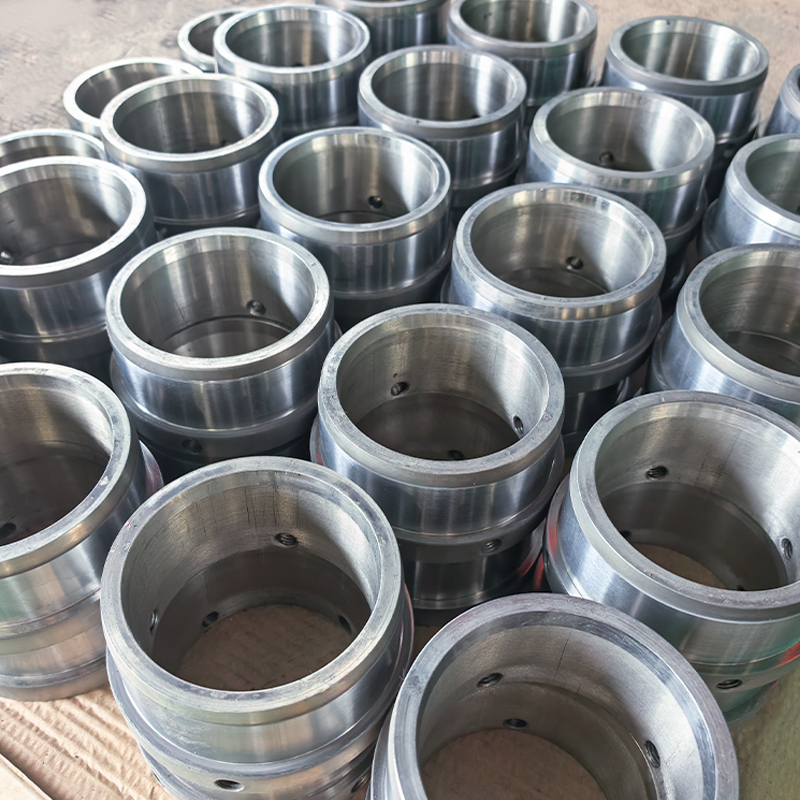
Un rivestimento è buono quanto la parte sottostante. Molti clienti si rivolgono a noi con un rullo, una vite o uno stantuffo usurati e una scadenza di produzione, e ciò di cui hanno effettivamente bisogno è un componente finito piuttosto che le specifiche della polvere. In questi casi il lavoro va dalla selezione della polvere alla preparazione della superficie, all'applicazione del rivestimento, alla lavorazione meccanica e all'ispezione finale rispetto al disegno originale.
I rulli sono l'esempio più comune: rulli di lavoro, rulli di guida, rulli a flusso laminare e rulli a specchio o opachi dipendono tutti da una superficie dura e uniforme che mantiene la finitura sotto carico. Viti, manicotti dell'albero, boccole e stantuffi della pompa seguono la stessa logica, con il rivestimento scelto per il meccanismo di usura dominante e le dimensioni controllate in modo che la parte possa rientrare nella macchina senza modifiche.
Scegliere la polvere giusta: una lista di controllo pratica
Se stai restringendo il campo di un voto, questa sequenza copre la maggior parte delle decisioni importanti:
- Identificare il meccanismo di danno dominante. Abrasione, adesione, cavitazione, ossidazione e corrosione richiedono sostanze chimiche diverse.
- Confermare la temperatura di servizio. La durezza a caldo aiuta solo se la parte è davvero calda.
- Adattare la dimensione delle particelle al processo e non viceversa.
- Controlla il livello di carbonio rispetto alla tua tolleranza per fessurazioni e difficoltà di lavorazione.
- Esamina il substrato. La diluizione dell'acciaio a basso tenore di carbonio può ammorbidire un deposito ad alto contenuto di carburo vicino all'interfaccia.
- Richiedi un campione ed esegui una parte di prova prima di impegnarti in un lotto di produzione.
Una nota in più sui costi: poiché il cobalto è costoso, l’approccio sensato è solitamente quello di applicarlo come rivestimento o inserto piuttosto che ricavarne un intero componente. Uno strato modesto nel posto giusto spesso supera le prestazioni di una parte solida realizzata con una lega più economica, a una frazione del costo del materiale.
Abbiamo passato anni ad abbinare le polveri di leghe a base di cobalto ai reali problemi di usura e la risposta onesta è che nessun singolo grado risolve tutto. Se puoi condividere il componente, la temperatura operativa e una descrizione di come la parte attuale si guasta, possiamo suggerire una chimica, una dimensione delle particelle e un percorso di processo adatto. Sei il benvenuto a sfogliare il nostro gamma di polveri di leghe per vedere come si collocano i gradi di cobalto accanto alle famiglie di nichel, ferro e carburo, oppure inviaci un disegno e lasciaci lavorare insieme a te nei dettagli.