
Chiunque abbia trascorso anni accanto a un letto di polvere ti dirà la stessa cosa: la macchina attira l'attenzione, ma la polvere decide il risultato. Le polveri per la produzione additiva non sono un riempitivo di base: sono materie prime ingegnerizzate e la loro chimica, distribuzione granulometrica, forma e pulizia viaggiano con ogni singola parte costruita. Se li fate bene, il processo diventerà prevedibile. Se sbagli, passerai settimane a inseguire porosità che non puoi spiegare.
Abbiamo dedicato molto tempo alla produzione di polveri di leghe e al loro utilizzo nella produzione di rivestimenti, spruzzatura e parti soggette ad usura, quindi questa guida è stata scritta dall'officina piuttosto che dalla brochure. Spiega cosa sono queste polveri, come differiscono le principali famiglie, quali specifiche contano effettivamente e come abbinare una polvere al processo che esegui.
Cosa sono realmente le polveri per la produzione additiva
Nella produzione additiva a base di polvere, una polvere metallica viene consolidata strato dopo strato in una parte solida. Il legame avviene in modi diversi a seconda della macchina: un raggio laser o elettronico scioglie ogni strato nella fusione del letto di polvere, una testina di stampa deposita il legante nel getto di legante prima della sinterizzazione e una fonte di energia focalizzata scioglie la polvere mentre viene alimentata attraverso un ugello in deposizione di energia diretta.
Vale la pena separarlo dalla metallurgia delle polveri convenzionale. La PM pressa e sinterizzazione tollera particelle irregolari e spigolose perché la polvere viene compattata ad alta pressione prima del riscaldamento. I processi additivi di solito non possono farlo. La polvere deve fluire, diffondersi in uno strato sottile e uniforme e assorbire energia in modo coerente da uno strato a quello successivo. Questo è il motivo per cui le materie prime per l’AM sono quasi sempre atomizzate in gas o plasma, sferiche e rigorosamente graduate: lo richiede la fisica del processo, non il marketing.
C’è anche una sovrapposizione pratica che vale la pena conoscere. Le polveri sviluppate per il rivestimento laser e la spruzzatura termica sono cugine strette delle polveri per stampanti: stesso percorso di atomizzazione, stessa metallurgia, spesso dimensioni di taglio diverse. Un fornitore che comprende entrambe le parti di solito può farti risparmiare molti tentativi ed errori.
Le principali famiglie di polveri e in cosa ciascuna è brava
La maggior parte delle polveri AM industriali rientrano in una manciata di famiglie. La tabella seguente è una mappa approssimativa, non un libro di regole: all'interno di ogni famiglia ci sono dozzine di voti e il voto conta molto più del nome della famiglia.
| Famiglia delle polveri | Punti di forza tipici | Dove viene solitamente utilizzato |
|---|---|---|
| A base di ferro | Conveniente, buona durezza, facile da post-lavorare | Parti generali di macchine, utensili, rivestimento di componenti in acciaio |
| A base di nichel | Resistenza alla corrosione, tenacità, buon comportamento alle alte temperature | Attrezzature chimiche e di processo, parti adiacenti al settore aerospaziale, rivestimenti |
| A base di nichel superalloy | Forza mantenuta ad alta temperatura, resistenza all'ossidazione | Componenti per sezioni calde, hardware per forni, apparecchiature energetiche |
| A base di cobalto | Resistenza all'usura, durezza a caldo, resistenza all'usura | Sedi valvole, viti, parti di pompe, rivestimenti duri e rivestimenti |
| A base di rame | Conducibilità termica ed elettrica | Dissipatori di calore, componenti ad induzione, inserti conduttivi |
| Composito di carburo | Durezza molto elevata, eccellente resistenza all'usura abrasiva | Utensili da taglio e da estrazione, piastre antiusura, strati di rivestimento |
| Ceramica e ossido | Barriera termica, isolamento, inerzia chimica | Rivestimenti spruzzati al plasma, superfici ad alta temperatura |
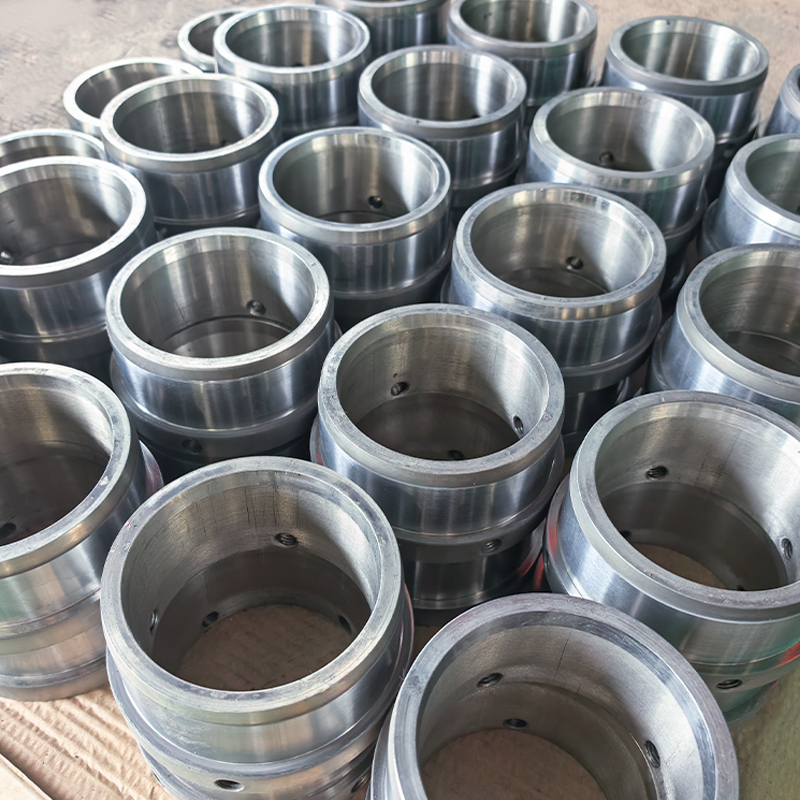
Una menzione speciale meritano le leghe a base di cobalto perché sono il cavallo di battaglia della protezione dall’usura. Laddove una parte sfrega, scivola o subisce un contatto caldo e abrasivo, un grado di cobalto spesso supera le alternative più dure ma più fragili. Manteniamo un'ampia gamma di queste polveri proprio perché lo stesso materiale serve sia per una stampante che per una torcia di saldatura.
 Polveri di leghe a base di cobalto per servizio antiusura e ad alta temperatura Sfoglia le qualità SD-Co da 28 a 53 HRC per valvole, stampi, rotori e rivestimenti antiusura; confrontare la chimica e i tagli delle particelle prima di valutare il comportamento fisico. Visualizza il prodotto →
Dimensioni delle particelle, forma e specifiche che contano
Due polveri possono avere certificati chimici identici e comportarsi in modo completamente diverso nella macchina. La differenza di solito sta nelle caratteristiche fisiche, e queste sono quelle di cui discutiamo per prime con ogni nuovo cliente.
Lettura di una specifica di polvere
- Distribuzione granulometrica: il taglio deve corrispondere allo spessore dello strato e alla macchina. Un taglio da 15–45 µm è adatto ai sistemi a letto di polvere fine; 45–105 µm è più tipico per la deposizione diretta di energia e il lavoro con fascio di elettroni.
- Sfericità e struttura superficiale: le particelle rotonde e lisce si diffondono uniformemente e scorrono bene. Satelliti e frammenti irregolari causano striature e fusioni inconsistenti.
- Portata e densità apparente: questi ti dicono come si comporterà la polvere nella tramoggia e nel recoater, non solo in una scheda tecnica.
- Contenuto di ossigeno e azoto: la causa nascosta più comune di scarsa duttilità e difetti di saldatura.
- Porosità all'interno delle particelle: i vuoti interni possono sopravvivere alla fusione e apparire successivamente come porosità da gas nella parte.
- Umidità e contaminazione: particolarmente importanti con i gradi igroscopici e dopo un lungo stoccaggio.
Se vuoi approfondire il modo in cui la curva di distribuzione influenza il comportamento di costruzione reale, leggi la nostra nota su distribuzione granulometrica ne illustra le conseguenze pratiche.
Come è fatta la polvere
Quasi tutte le polveri metalliche di grado AM iniziano con una fusione. L'atomizzazione del gas rompe le gocce che si sciolgono in goccioline con gas inerte ad alta pressione e le solidifica in particelle quasi sferiche: il percorso più comune per i gradi di nichel, cobalto e ferro. L'atomizzazione dell'acqua è più economica e veloce ma produce forme irregolari, quindi viene utilizzata principalmente per pressa e sinterizzazione e per alcune applicazioni di rivestimento. L'atomizzazione al plasma e l'atomizzazione centrifuga producono polveri altamente sferiche e a basso contenuto di satelliti, motivo per cui dominano i mercati più esigenti del titanio e delle superleghe.
La fase di atomizzazione è solo metà della storia. Setacciatura, classificazione, miscelazione e confezionamento determinano se le specifiche ricevute corrispondono a quelle ordinate. Nel nostro stabilimento la polvere viene prodotta dalla fusione grezza fino al prodotto finito, vagliato, che è l'unico modo per tenere sotto controllo l'assorbimento di ossigeno e la variazione tra lotti.
Polvere adatta al tuo processo
Non esiste una polvere universalmente "migliore", esiste solo la polvere più adatta per un processo, una geometria e un obiettivo di costo. La fusione del letto di polvere richiede tagli fini, scorrevoli e un basso livello di ossigeno. La deposizione diretta di energia è molto più tollerante in termini di dimensioni ma sensibile alla consistenza del mangime. Il rivestimento laser si trova da qualche parte nel mezzo e di solito funziona meglio con un taglio più grossolano e strettamente controllato in modo che il bagno di fusione rimanga stabile alla velocità.
Aiuta anche a pensare a cosa succede dopo la costruzione. Una qualità che può essere lavorata magnificamente può essere una scelta sbagliata per una parte che verrà lucidata, mentre una qualità con un'eccellente resistenza all'usura può essere difficile da finire. Decidere tempestivamente il percorso di post-elaborazione di solito restringe la scelta della polvere a due o tre candidati.
 Polveri di leghe per rivestimento laser in nichel, cobalto e ferro Esamina le polveri a base di nichel, cobalto e ferro oltre ai compositi in carburo, con tagli da 53–150 µm e gamme di durezza, per selezionare i gradi prima di pianificare la post-elaborazione. Visualizza il prodotto →
Riutilizzo, manipolazione e controllo qualità
La polvere è costosa, quindi quasi tutti la riutilizzano. Va bene, entro certi limiti. Ogni ciclo espone il materiale al calore, all'umidità e alla manipolazione, e la frazione fine cresce mentre l'ossigeno sale verso l'alto. Un approccio praticabile è simile al seguente:
- Tieni traccia del numero di cicli di riutilizzo per lotto e registralo con la build.
- Setacciare nuovamente dopo ogni costruzione e controllare la distribuzione rispetto al taglio originale.
- Misurare periodicamente il contenuto di ossigeno anziché dare per scontato che sia stabile.
- Conservare sigillato, asciutto e chiaramente etichettato: la contaminazione incrociata tra i gradi di lega è molto più facile da causare che da rilevare.
- Ritirate i lotti in base alle prove, non all'abitudine.
Per le parti critiche, una semplice routine di ispezione in entrata (prodotti chimici, distribuzione, flusso e un controllo visivo sotto ingrandimento) rileva la maggior parte dei problemi prima che raggiungano la macchina.
Quando la polvere lascia la stampante
Non tutti i problemi di usura giustificano una nuova parte. Un grande rullo, una coclea o un pistone di pompa spesso vengono ripristinati in modo molto più economico che sostituiti, ed è qui che le stesse polveri atomizzate guadagnano il loro posto in un ruolo diverso. Attraverso rivestimento laser , uno strato legato metallurgicamente viene depositato su una superficie usurata con una diluizione minima e una distorsione minima e il componente torna in servizio con una superficie più dura di quella originale.
Per applicazioni abrasive ed erosive, le polveri per spruzzatura termica contenenti carburo sono spesso la risposta migliore, poiché forniscono uno strato duro e ben legato con un apporto di calore relativamente basso.
 Polveri a spruzzo termico di carburo di tungsteno per usura abrasiva Confronta i gradi di carburo legati con cobalto, nichel e NiCr per HVOF, plasma e rivestimento, con opzioni riportate di durezza, chimica e dimensione delle particelle. Visualizza il prodotto →
Domande che vale la pena porre prima di effettuare un ordine
- A quale dimensione è stato classificato questo lotto e come appare la curva di distribuzione effettiva?
- Quali sono i livelli di ossigeno e azoto misurati, non i valori tipici?
- Quale percorso di atomizzazione è stato utilizzato e come sono stati rimossi i satelliti e le particelle fini?
- Il fornitore può supportare sia la polvere che il processo a valle, come il rivestimento o la spruzzatura?
- Cosa registra effettivamente la tracciabilità dei lotti?
Un fornitore che risponde a queste domande senza esitazione è solitamente un fornitore che comprende il materiale e non si limita a immagazzinarlo.
Le polveri per la produzione additiva premiano un po’ di pazienza in fase di selezione. Comprendere la famiglia, insistere sulle specifiche fisiche, abbinare il taglio al processo e mantenere rigorosa la disciplina di gestione. Se lo fai, la macchina, i parametri e la qualità delle parti diventeranno molto più facili da controllare e la polvere smetterà di essere una variabile che non puoi spiegare.